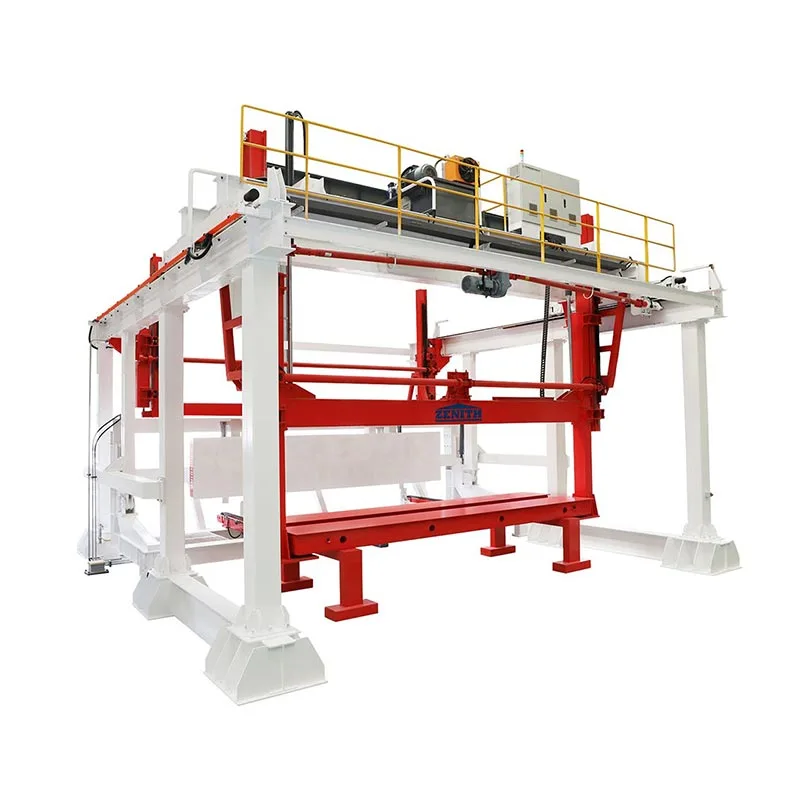
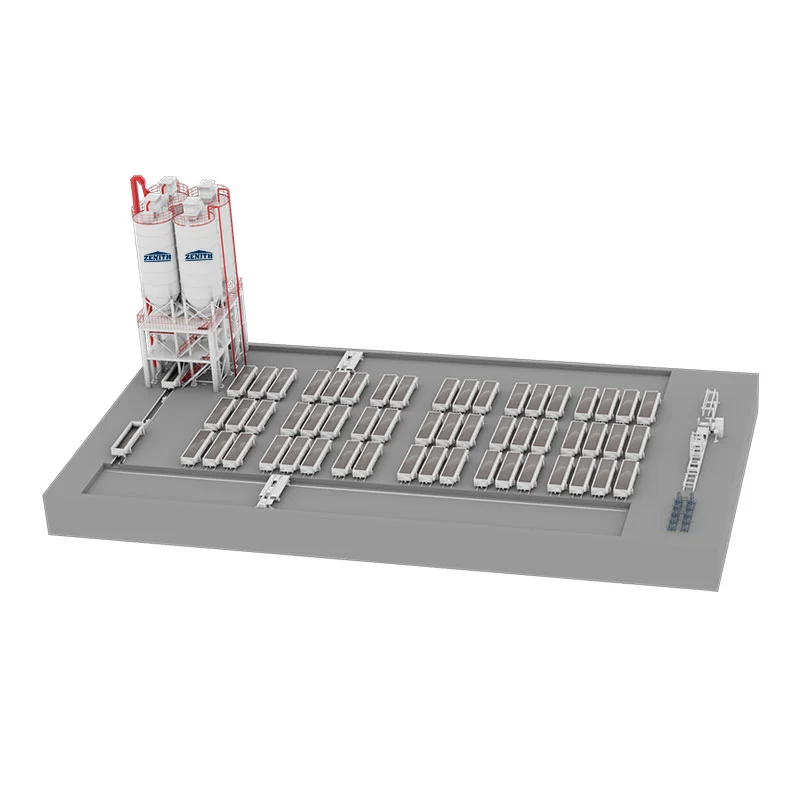
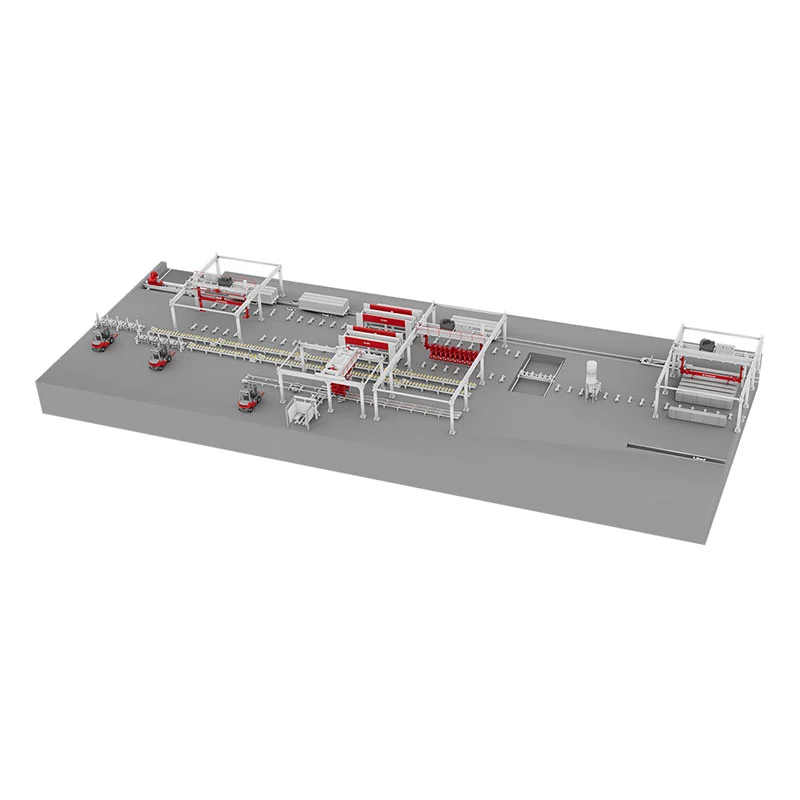
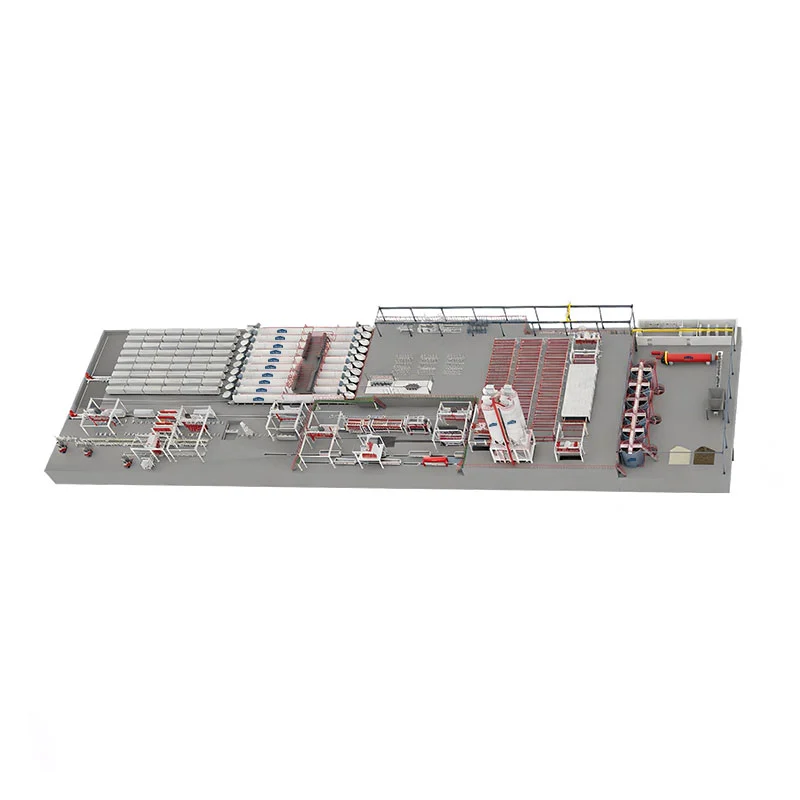
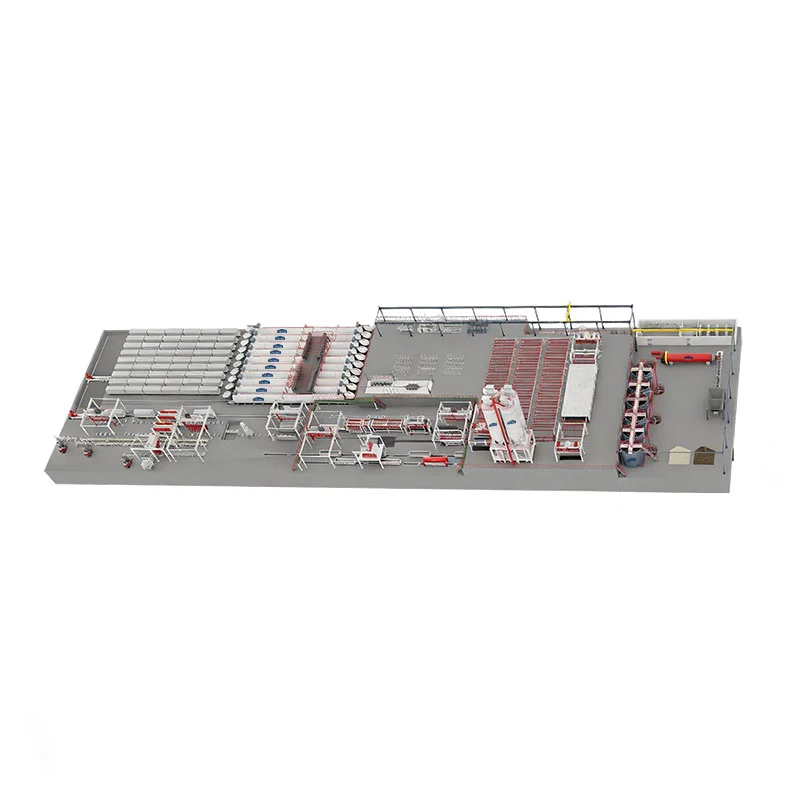
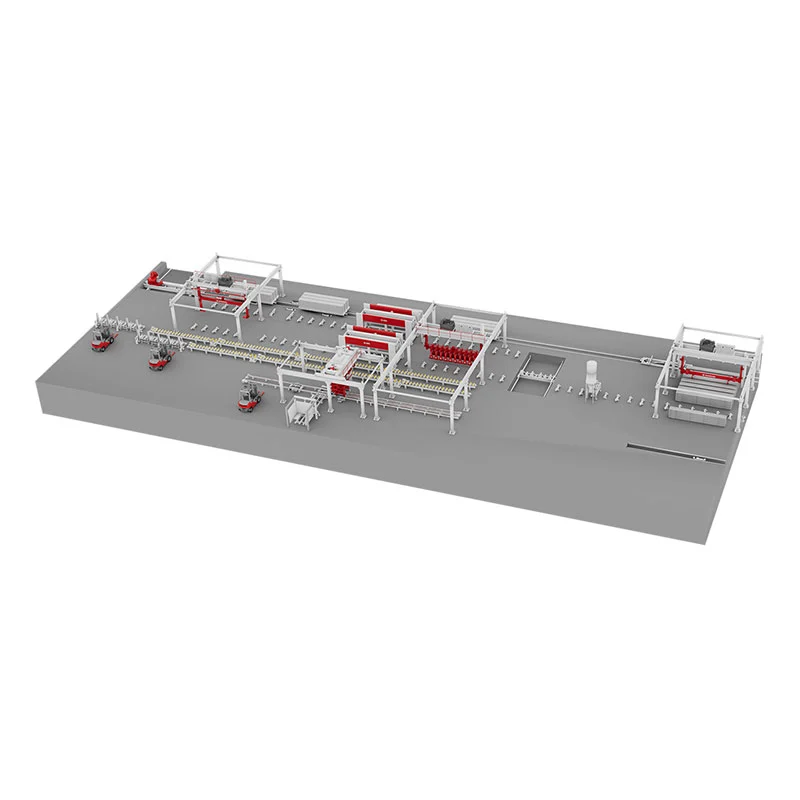
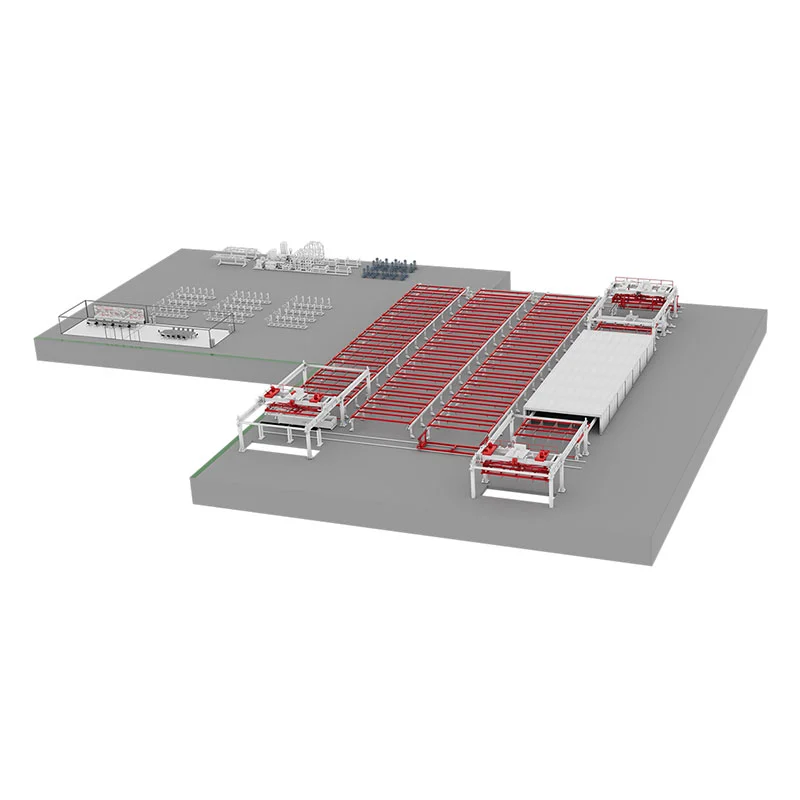
В конкурентния свят на производството на автоклавен газобетон (AAC), прецизността, скоростта и последователността определят успеха. PLC системите се очертаха като крайъгълен камък на съвременната автоматизация, трансформирайки начина, по който се произвеждат AAC листове. Чрез интегриране на програмируеми логически контролери вAAC листОборудване за производствена линия, производителите елиминират ръчните грешки, намаляват времето за престой и постигат оптимизация на процеса в реално време. Нашата фабрика стана свидетел на 40% увеличение на производителността и значителен спад на отпадъците след приемането на управлявани от PLC решения от Zenith. Тези системи координират дозирането, смесването, рязането и втвърдяването с несравнима надеждност, гарантирайки, че всеки лист отговаря на точните спецификации.
Без PLC, производството на AAC листове страда от непостоянна плътност, неравномерно рязане и енергийна неефективност. Усъвършенстваната PLC интеграция на Zenith синхронизира всеки етап от подготовката на суспензията до управлението на автоклава. Резултатът? По-висок добив, по-ниски оперативни разходи и безпроблемна мащабируемост. Независимо дали произвеждате тънки листове или дебели панели, една добре проектирана PLC система осигурява гръбнака на данните за предсказуема поддръжка и осигуряване на качеството. Тази статия обяснява как PLC рационализират производството на AAC листове, представя техническите параметри на нашето оборудване и отговаря на най-честите въпроси относно автоматизацията. Прочетете, за да разберете защо нашата фабрика е водеща в индустрията в интелигентните AAC решения.
Пакетирането на суровини е в основата на качеството на AAC. Дори незначителни отклонения в пропорциите на вар, цимент, пясък или гипс водят до структурна слабост или повърхностни дефекти. Традиционното ръчно дозиране разчита на бдителността на оператора, която е склонна към умора и грешки. Нашата фабрика внедри PLC-контролираната дозираща система на Zenith за автоматизиране на претеглянето и дозирането. PLC чете рецепти от централизирана база данни и настройва всеки компонент в реално време въз основа на съдържанието на влага и температурата. Това елиминира догадките и гарантира, че всяка партида отговаря на строгите допустими отклонения.
Основните предимства на управляваното от PLC пакетиране включват:
Нашето оборудване за линия за производство на листове AAC използва сензори с висока разделителна способност, които комуникират директно с PLC чрез индустриален Ethernet. Системата може да съхранява до 500 рецепти, а превключването между рецептите отнема по-малко от две минути. Освен това PLC отбелязва всяко отклонение, надвишаващо 0,5% и спира производството, докато оператор прегледа алармата. Този проактивен контрол на качеството намалява отпадъците от суровини с 18% годишно, както е потвърдено от нашите фабрични одити. За производителите, които се стремят към мащабиране, пакетирането на PLC гарантира, че всеки AAC лист поддържа еднаква плътност и якост на натиск. Без автоматизация, несъответствията при дозиране каскадират в по-късни етапи, причинявайки пукнатини при рязане или неравномерно автоклавиране. Следователно, инвестирането в PLC-усъвършенствано пакетиране не е задължително, но е от съществено значение за първокласното производство на AAC листове.
Освен това PLC се интегрира със системите за планиране на ресурсите на предприятието (ERP), което позволява на нашите клиенти да наблюдават потреблението на материали от разстояние. Таблата за управление в реално време показват статус на партида, графики на тенденциите и предсказуеми сигнали за презареждане на силози. Това ниво на прозрение дава възможност на мениджърите на заводи да оптимизират инвентара и да намалят времето на престой. В обобщение, PLC системите превръщат пакетирането от потенциално тясно място в рационализиран, устойчив на грешки процес. Опитът на Zenith в калибрирането на динамометричните клетки и настройката на PID вериги гарантира, че нашите клиенти постигат 99,8% точност на дозиране ден след ден.
След дозиране, етапите на смесване и леене определят хомогенността и структурата на порите на суспензията. Непоследователното смесване води до големи кухини, утаяване или лоша сила на зелено. PLC системите управляват скоростта, продължителността и последователността на миксера, като същевременно контролират температурата на изливане и съотношението вода към твърдо вещество. Нашата фабрика използва PLC на Zenith за управление на планетарни миксери със задвижвания с променлива честота (VFD). PLC ускорява смесването по време на включването на праха, след което намалява скоростта, за да избегне улавяне на въздух. Температурните сензори подават данни към PLC, който регулира инжектирането на пара, за да поддържа 40-45°C за оптимална реакция на алуминиев прах.
Ключовите оптимизации, активирани от PLC, включват:
Нашето оборудване за линия за производство на листове AAC включва HMI със сензорен екран, който показва кривите на смесване и трупите за отливане. Операторите могат да избират предварително дефинирани програми за различни плътности на листа (300-800 kg/m³). PLC също така прилага предпазни блокировки: миксерът не може да изпразни, ако формата не е правилно позиционирана, предотвратявайки разливане. Един от най-ценните аспекти е адаптивният алгоритъм, който компенсира промените в температурата на съставките. Например, ако циментът пристигне по-горещ от обикновено, PLC намалява времето за смесване, за да предотврати преждевременното втвърдяване. Този динамичен контрол гарантира, че суспензията се издига равномерно, произвеждайки AAC листове с фини, равномерно разпределени пори. Нашите клиенти съобщават за 25% намаление на отхвърлените листове след преминаване към смесване, управлявано от PLC. Освен това системата записва всеки цикъл на отливане, позволявайки анализ на първопричината за всякакви аномалии. Чрез намаляване на човешката намеса, PLC елиминира вариациите, причинени от промени в смените или нива на умения на оператора. За производствените линии с голям обем тази последователност се превръща директно в по-ниски производствени разходи и по-висока удовлетвореност на клиентите. Екипът за пускане в експлоатация на Zenith гарантира, че всяка PLC програма е настроена към вашите специфични суровини и климатични условия, като увеличава ефективността от първия ден.
Рязането на зелени AAC торти на прецизни листове и последващото им автоклавиране изисква синхронизиране между множество оси. Всяко несъответствие по време на рязане причинява отчупване на ръба или грешки в размерите, докато неправилното втвърдяване води до непълно формиране на тоберморит. PLC системите координират напрежението на режещата тел, скоростта на режещата рамка и рампите на температурата/налягането в автоклава. Нашата фабрика използва PLC на Zenith за управление на машини за рязане на тел с абсолютни енкодери. PLC гарантира, че режещата рамка се движи с 0,5-2 m/min в зависимост от плътността на тортата, предотвратявайки счупване на тел или повърхностно съпротивление. Едновременно с това PLC регулира напрежението на телта чрез пневматични регулатори със затворен контур, постигайки толеранси на рязане от ±1 mm по дължина и ширина на листа.
По време на автоклавиране, PLC изпълнява предварително дефиниран цикъл на втвърдяване с множество фази: предварителен вакуум, нагряване, постоянно налягане и охлаждане. Той следи трансмитери за налягане и термодвойки в реално време, като модулира парните клапани, за да следва идеалната скорост на нарастване. Ако налягането превиши зададената точка, PLC отваря изпускателните клапани постепенно, за да избегне термичен удар. Този прецизен контрол максимизира образуването на кристални CSH фази, повишавайки якостта на листа до 4-6 MPa според стандартите ASTM. Нашето оборудване за линия за производство на листове AAC също включва предпазни мерки: ако някоя врата на автоклава е незапечатана, PLC заключва цикъла и автоматично освобождава налягането. Данните от всяка партида на автоклав се съхраняват за сертифициране и гаранционни цели.
Допълнителни предимства на PLC-контролирано рязане и втвърдяване:
Нашата фабрика е документирала, че интегрирането на PLC намалява брака при рязане от 5% до под 1%. Освен това, постоянното втвърдяване елиминира меките петна и напукването, подобрявайки капацитета на листа за задържане на ноктите и топлоизолацията. За производителите, произвеждащи подсилени AAC листове, PLC също така контролира поставянето на клетки от стоманена мрежа преди отливане, като гарантира, че те остават центрирани след рязане. Без такава автоматизация ръчното боравене често измества армировката, което води до структурна повреда. Следователно, PLC са незаменими за производството на висококачествени AAC листове, които отговарят на съвременните строителни изисквания. Zenith предоставя пълно обучение за програмиране на PLC и отстраняване на неизправности, като дава възможност на вашия екип да поддържа върхова производителност.
Когато избират оборудване за линия за производство на AAC листове, купувачите трябва да оценят ключови показатели за ефективност, които пряко влияят върху продукцията, качеството и оперативните разходи. По-долу е дадена подробна таблица на спецификациите от PLC-интегрираните системи на Zenith, базирани на данни от нашите фабрични инсталации по целия свят. Тези параметри демонстрират как PLC управлението позволява прецизно регулиране на всяка производствена фаза.
| Параметър | Диапазон на стойността | Функция за управление на PLC |
| Точност на дозиране (на компонент) | ±0,2% до ±0,5% | Теглене в затворен цикъл с автоматична корекция на тарата |
| Скорост на смесване (променлива) | 0-1500 об./мин | VFD контролирани, специфични за рецептата профили на скоростта |
| Време за отливане на форма | 45-90 секунди | Последователна логика с проверки на блокировките |
| Толеранс на рязане (дължина/ширина/височина) | ±1 mm до ±1,5 mm | Серво позициониране и регулиране на напрежението на проводника |
| Диапазон на налягането в автоклава | 0,8-1,2 MPa | PID вериги с програмиране на рампа/потопяване |
| Температурен диапазон на автоклава | 180°C - 200°C | Многозонова обратна връзка с термодвойка |
| Време на цикъл (от партидиране до завършен лист) | 8-12 часа (включително втвърдяване) | Производствен планировчик, интегриран в PLC |
| Консумация на енергия на m³ | 35-45 kWh | Базирано на търсенето управление на парата и двигателя |
| Време на цикъл на сканиране на PLC | < 10 ms | I/O актуализация в реално време и обработка на аларми |
| Запазване на данни | 5 години на местна SD карта | Регистриране на събития и архивиране на рецепти |
Нашата фабрика е усъвършенствала тези параметри в продължение на две десетилетия, гарантирайки, че оборудването на линията за производство на AAC листове на Zenith осигурява постоянна производителност до 300 000 m³ годишно на линия. Способността на PLC да регистрира тенденции и да генерира отчети за смени помага на нашите клиенти да отговарят на строги сертификати за качество като EN 12602 или ASTM C1693. Освен това отдалеченият достъп чрез защитена VPN позволява на екипа за поддръжка на Zenith да диагностицира незабавно проблемите, намалявайки средното време за ремонт. Когато сравнявате оборудването, фокусирайте се върху точността на дозиране и контрола на втвърдяването – те имат най-голямо влияние върху здравината на листа и стабилността на размерите. С PLC автоматизацията нашите клиенти постигат периоди на изплащане под 18 месеца благодарение на намалените разходи за отпадъци и труд. Свържете се с нас, за да видите как тези параметри могат да бъдат персонализирани за вашите суровини и производствени цели.
PLC системите са нервният център на модерното производство на AAC листове, трансформирайки всеки етап от дозиране в автоклав. Те елиминират човешките грешки, осигуряват корекции в реално време и осигуряват несравнима последователност. Нашата фабрика е интегриранаЗенитPLC решенията на ’s в оборудване за линия за производство на AAC листове по целия свят, постигайки по-високи добиви и по-ниски оперативни разходи. Ключови изводи: контролираното от PLC дозиране осигурява ±0,2% точност; смесването и леенето стават адаптивни към вариациите на суровините; толерансите на рязане се свиват до ±1 mm; и циклите на автоклав следват идеални профили на налягане и температура. Таблицата с технически параметри по-горе показва измеримите ползи от автоматизацията. Чрез приемането на оборудване, управлявано от PLC, производителите намаляват отпадъците с до 25%, потреблението на енергия с 12% и брака с над 80%. В индустрия, където маржовете зависят от ефективността, PLC не са лукс, а необходимост. За да останете конкурентоспособни, инвестирайте в интелигентни системи, които се мащабират с вашия бизнес.
Кой е най-критичният производствен етап, при който PLC предотвратяват дефекти в AAC листове?
Най-критичният етап е дозирането на суровината, тъй като дори леки отклонения в пропорциите на вар или цимент променят крайната плътност и здравина на AAC. PLC използват динамометрични клетки и разходомери, за да регулират всеки компонент в реално време, с типична точност от ±0,2%. Нашата фабрика установи, че ръчното дозиране е причинило 12% от листовете да не издържат тестовете за компресия, докато PLC дозирането е намалило това до под 0,5%. Без прецизно дозиране последващото смесване, рязане и втвърдяване не може да компенсира грешките в основата. Следователно, PLC системите адресират директно първопричината за много проблеми с качеството.
Могат ли PLC системите да намалят консумацията на енергия при автоклавиране на AAC листа?
Да, значително. PLC внедряват контрол на наклона/накисване и базирана на потреблението модулация на парата, предотвратявайки загубата на енергия от превишаване на температурата или налягането. В оборудването на линията за производство на листове AAC на Zenith, PLC намалява потреблението на енергия в автоклава с 12-15%, като съгласува потока на парата с прецизната степен на поглъщане на топлина от тортите. В допълнение, PLC може да планира цикли на автоклав по време на часове извън пиковите часове на електричество и да възстановява топлината на кондензата. Нашите клиенти съобщават за спестяване на над 30 000 kWh годишно на автоклав. Без PLC оптимизация, ръчното управление на клапаните често води до пикове на налягането и ненужно обезвъздушаване, което повишава сметките за гориво с до 20%.
Как интегрирането на PLC подобрява ефективността на превключването между различни размери AAC листа?
PLC системите съхраняват множество рецепти за рязане и автоматично преместват режещите телове или рамки чрез серво задвижвания. Вместо ръчно регулиране на 20+ режещи телове (което отнема 2-3 часа и създава грешки), операторите просто избират новите размери на листа на HMI. PLC премества всеки проводник до програмираната позиция в рамките на 5 минути, с повторяемост от ±0,2 mm. Нашата фабрика използва управлението на рецепти на Zenith за обработка на размери от 600x2000 mm до 1200x6000 mm. Тази гъвкавост позволява на производителите да отговарят на персонализирани поръчки без дълъг престой. За разлика от това, ръчното превключване често води до неправилно рязане и похабени торти по време на пробни пускания.
Какви функции за предсказуема поддръжка предлагат PLC за оборудване за линия за производство на листове AAC?
PLC непрекъснато следят вибрациите, потреблението на ток, времената на цикъла и температурата на ключови компоненти като миксери, резачки за тел и врати на автоклав. Когато тенденцията на даден параметър е извън нормалния диапазон (напр. токът на двигателя на миксера се повишава с 10% над базовата линия), PLC генерира предупреждение, преди да възникне повреда. Нашата фабрика е интегрирала диагностичния софтуер на Zenith, който изчислява оставащия полезен живот за рязане на проводници и автоклавни уплътнения. Този предсказуем подход намалява непланираните спирания със 70% и удължава живота на оборудването с 25%. Без такива характеристики производителите разчитат на реактивна поддръжка, което води до скъпи спирания на производството и рискове за безопасността.
Възможно ли е дистанционно наблюдение и отстраняване на неизправности с PLC-контролирани AAC линии?
Абсолютно. Съвременните PLC включват индустриални Ethernet портове и сигурни VPN възможности, което позволява на инженерите на Zenith да осъществяват отдалечен достъп до системата за управление отвсякъде. Можем да преглеждаме данни на живо, да коригираме PID параметри или да качваме нов фърмуер, без да пътуваме до сайта. Нашата фабрика поддържа дистанционна диагностика за 90% от често срещаните проблеми, намалявайки средното време за ремонт от 48 часа на 4 часа. PLC също така изпраща автоматизирани имейли или SMS известия за аларми като ниско налягане или отклонение на партидата. Тази свързаност гарантира минимално време на престой и експертна поддръжка на една ръка разстояние. За заводи в отдалечени местоположения, отдалеченият достъп променя играта за поддържане на високо време на работа.
Направете следващата стъпка към напълно автоматизирано, високоефективно производство. Интегрираното в PLC AAC оборудване за производствена линия на Zenith е помогнало на над 200 фабрики по света да намалят отпадъците, да намалят разходите за енергия и да произвеждат превъзходни листове.Свържете се с нашия инженерен екип днесза безплатна консултация и персонализиран анализ на ROI. Нека ви покажем как опитът на нашата фабрика може да се превърне във ваше конкурентно предимство.